


Ne habozzon kapcsolatba lépni, amikor szüksége van ránk!

 Otthon / Hír / Ipari hírek / 5 tengelyes CNC gép: Teljes Vevői Útmutató az összetett alkatrészek megmunkálásához
5 tengelyes CNC gép: Teljes Vevői Útmutató az összetett alkatrészek megmunkálásához
 2026.09.30
 Ipari hírek
Egy ningbói szerszámüzlet nemrégiben egy repülőgép-tartót kapott, öt oldalán kontúros zsebekkel. A háromtengelyes függőleges megmunkáló központjuk 38 órányi megmunkálást, öt külön beállítást és két kézi rögzítést igényelt. Ugyanez a tétel egy öttengelyes függőleges megmunkálóközpontról 19 óra és két beállítás alatt jött le, megszakítás nélkül 0,8 µm-es felületkezeléssel. Pontosan ez a hiányosság az oka annak, hogy az 5 tengelyes gépek uralják a komoly fémmegmunkálási beszélgetéseket.
A gyakorlati válasz azonban nem egyszerűen az, hogy "vegyél egy 5 tengelyes gépet" és állj meg. Ez a megfelelő konfiguráció kiválasztása – pozicionális 3 2, teljes egyidejű öttengelyes vagy eszterga-maró központ – a ténylegesen vágott alkatrészekhez. Ez az útmutató elmagyarázza, hogy az egyes opciók mit csinálnak, valójában mennyibe kerülnek, és hol jelenik meg a megtérülés.
Mi az 5 tengelyes CNC gép?
Az 5 tengelyes CNC gép egy számítógép által vezérelt megmunkáló rendszer, amely a forgácsolószerszámot vagy a munkadarabot öt egymástól függetlenül interpolált tengely mentén mozgatja: a három lineáris X, Y és Z tengely, valamint két forgástengely – jellemzően A (forgás X körül), B (forgás Y körül) és C (forgás Z körül) mentén. A forgástengelyek lehetővé teszik, hogy a szerszám megközelítse a munkadarab szinte bármely felületét, így több rögzítőbeállítás összeomlik egy programba.
Az alábbi három karosszériaváltozat megváltoztatja a tartható alkatrészek méretét, a várható merevséget és a fizetendő árat:
- Csonkaasztalos gépek döntse és forgassa a munkadarabot egy beépített forgóasztalon. Kompakt lábnyom, kiváló merevség, és a domináns választás nagyjából 800 mm-es alkatrészekhez.
- Forgófejű és portálos gépek tartsa a munkadarabot mozdulatlanul a padlón, és ehelyett döntse meg az orsófejet. A legjobb hosszú, nehéz vagy nagy formátumú alkatrészekhez, amelyek forgatása nem biztonságos.
- Eszterga-maró központok kombinálja az esztergályos esztergálást éles szerszámos marással, hajtott fúrással és Y vagy B tengellyel. Ezek kínálják a leggyorsabb utat a többtengelyes képességhez a tengelyek, karimák és egyéb forgó alkatrészek számára.
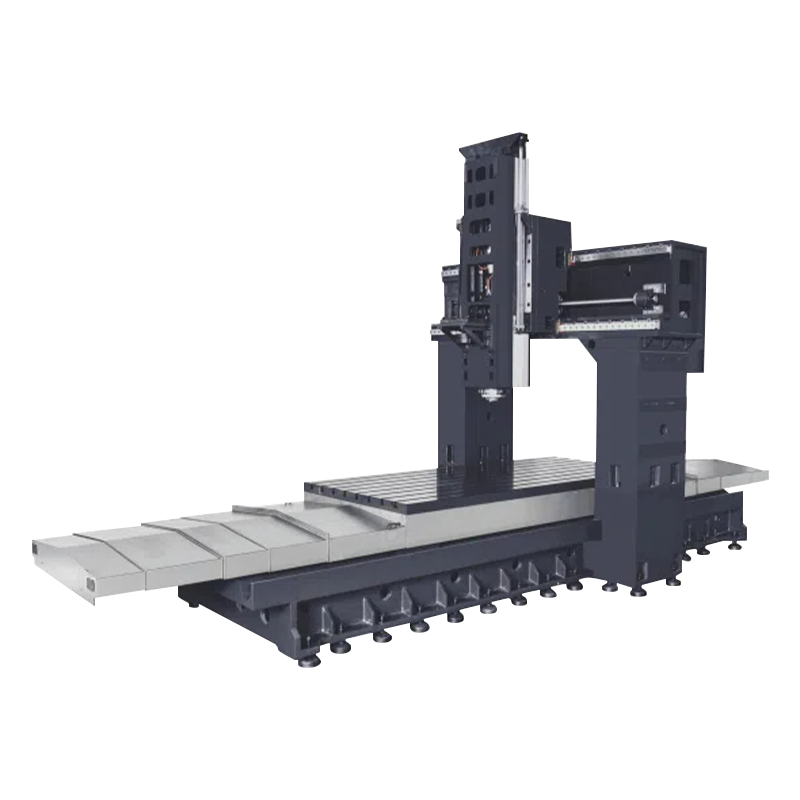 Kétoszlopos megmunkáló központ a stabil pontosságért Ez a központ a merev kétoszlopos szerkezetet kiváló minőségű golyóscsavarokkal és orsókkal kombinálja, így ideális az ismételhető pontosságot igénylő fúrási és menetfúrási feladatokhoz. Termék megtekintése →
| Testi stílus | A legalkalmasabb alkatrészek | Tipikus mérettartomány | Fő korlátozás |
|---|---|---|---|
| Futóasztal | Formák, repülőgép-tartók, orvosi alkatrészek | Akár 800 mm-es kocka | A forgóasztal korlátozza a munkadarab maximális súlyát |
| Forgófej / portál | Nagy matricák, szerkezeti keretek, hosszú profilok | 1 m-től több méterig | Magasabb költség; több alapterület szükséges |
| Eszterga-maró központ | Tengelyek, karimák, szeleptestek | 600 mm esztergált átmérőig | A marási kapacitás másodlagos az esztergálási teljesítményhez képest |
3 2 vs Teljes szimultán: The Fork in the Road
A gépek összehasonlítása előtt hasonlítsa össze a két üzemmódot. Hasonlóan néznek ki egy prospektuson, és nagyon eltérően viselkednek a boltban.
Pozíciós 3 2 (öttengelyes pozicionálás)
A gép az alkatrészt vagy a fejet fix szöghelyzetbe forgatja, rögzíti a forgótengelyeket, majd szabványos háromtengelyes mozgással megmunkál. A legtöbb "5 tengelyes" feladat valójában így fut. Eltávolítja az összetett szögletes rögzítéseket, javítja a szerszám elérését, és a programozást a normál háromtengelyes CAM-munkához közel tartja. A legtöbb üzlet számára ez a leggyorsabb és legbiztonságosabb első lépés az öttengelyes képesség felé.
Teljes egyidejű öt tengely
Mind az öt tengely egyidejűleg folyamatosan interpolál, így a szerszám állandó kapcsolatot tart fenn a faragott felülettel. Ez elengedhetetlen a turbinalapátokhoz, a járókerekekhez és az összetett szerszámmagokhoz. Megfelelő 5 tengelyes CAM modult, hozzáillő utóprocesszort és megbízható szimulációt igényel – különben az ütközés veszélye gyorsan megnő.
| Kritérium | 3 2 helyzeti | Teljes egyidejű |
|---|---|---|
| Megmunkálási mozgás | A forgótengelyek reteszelve vágás közben | Vágás közben mind az öt tengely mozog |
| Tipikus részek | Többoldalas prizmás részek, meredek falak, mély zsebek | Faragott felületek, pengék, elektródák |
| CAM összetettsége | Szabványos 3 tengelyes CAM plusz forgás | Dedikált 5 tengelyes szerszámpálya modul szükséges |
| Ütközésveszély | Mérsékelt, könnyebben irányítható | Magasabb; szimuláció erősen ajánlott |
| Fő beruházás | Először a gép merevsége | Először a CAM, az utófeldolgozó és a képzés |
Öt előny, amelyet lemérhet vásárlás előtt
Az 5-tengely marketingtörténete mindig a sima görbékről szól. A mérhető történet a beállításokról, az elhajlásról és az alkatrészenkénti költségről szól. Ez az öt előny túléli a valós gyártási ütemezést:
- Kevesebb beállítás — egy szorító négy vagy öt helyett. Minden eltávolított rögzítési ciklus eltávolítja a tűrésköteget és a kézi hiba kockázatát is.
- Rövidebb, merevebb szerszámok — a szerszám merőlegesen marad a vágásra, így szükségtelenné válik a hosszú, meghosszabbított tartó. Az elhajlás leesik és a szerszám eltörik.
- Jobb felületkezelés — az állandó vágási szög egyenletes forgácsterhelést eredményez. A penész és az orvosi alkatrészek sokkal kevesebb kézi polírozással hagyják el a gépet.
- Hosszabb szerszámélettartam — a teljes fuvola mentén történő kedvező kapcsolódás hőt és kopást terjeszt; az üzletek általában 20–40%-kal hosszabb szerszámélettartamról számolnak be a többfelületű alkatrészeknél.
- Lehetővé válik az új geometria — az alámetszéseket, a szögletes furatokat és a mély üregeket, amelyeket nem ér el egyenes szerszámút, egy programban megmunkálják.
 1165A nagy sebességű, nagy pontosságú, nagy teherbírású megmunkáló központ A széles fesztávú lineáris vezetőkkel és előfeszített golyóscsavarokkal ez a modell csökkenti az elhajlást és a beállítási időt, közvetlenül befolyásolva a gyártási alkatrészenkénti költséget. Termék megtekintése →
Mit nem old meg egy 5 tengelyes gép önmagában
A leggyorsabb módja annak, hogy pénzt veszítsünk egy 5 tengelyes vásárlással, ha a gépet a teljes projektként kezeljük. Négy költség kívül esik a gép árán, és mindegyik megérdemli a saját költségvetési sort:
- CAM szoftver és utóprocesszor. Egy alkalmas, 5 tengelyes CAM-ülés körülbelül 8000-40 000 dollárba kerül, a rosszul illeszkedő utóprocesszor pedig csendben produkálja a használhatatlan programokat.
- Programozási és kezelői készség. Egy 5 tengelyes programozó általában 30-50%-kal többet keres, mint egy 3 tengelyes társa. Költségvetés bérbeadásra vagy betanításra, mielőtt a gép megérkezik.
- Szimuláció és ellenőrzés. Az ütközésellenőrzés nem kötelező, ha az asztal elfordul. A szoftver költsége alacsony; egy 3000 dolláros orsófej ütközési költsége nem.
- Kalibrálás és karbantartás. A forgótengelyek sodródnak a termikus növekedés és behatások hatására. A kalibrálási ütemtervnek és a tesztvágási rutinnak sornak kell lennie, nem pedig utólagos gondolatnak.
A gépek összehasonlításakor ellenőrizendő legfontosabb paraméterek
A döntés meghozatalát követően egy specifikációs lap dönt az eredményről. Ez az öt paraméter okozza a legtöbb vásárlási hibát, mert kölcsönhatásba lépnek egymással:
| Paraméter | Miért számít | Tipikus értékek, amelyeket keresni kell |
|---|---|---|
| A forgó tengely tartománya | A ±120°-os dőlés a legtöbb formát lefedi; 360°-os forgatás szükséges a teljes körbefutó munkához | Döntés ±120°, elforgatás 360° |
| Munkaboríték vs családi rész | A használható boríték az alkatrész növekedésével zsugorodik; ellenőrizze a valós teret teljes dőlésszögben | Asztalátmérő 400-630 mm közepes alkatrészekhez |
| Orsó teljesítménye és fordulatszáma | Az alumínium nagy sebességet akar; az acél és a titán nyomatékot akar | 12 000-18 000 ford/perc, 15-30 kW általános munkához |
| Pontosság és ismételhetőség | A forgótengelyek általában uralják a végső tűréshatárt; ellenőrizze a kétirányú ismételhetőséget | ±0,005 mm lineáris, ±5 ívmásodperc forgó |
| Irányítás és szondázás | A folyamat közbeni szondázás fontosabb az 5 tengelyen, mert nem lehet manuálisan ellenőrizni a ciklus közepén | Tapintásra kész vezérlés szerszámméréssel |
Hasonlítsa össze ezeket a számokat egy valódi gépünkkel megmunkálóközpont katalógus , ahol minden modell felsorolja a tesztelt specifikációit.
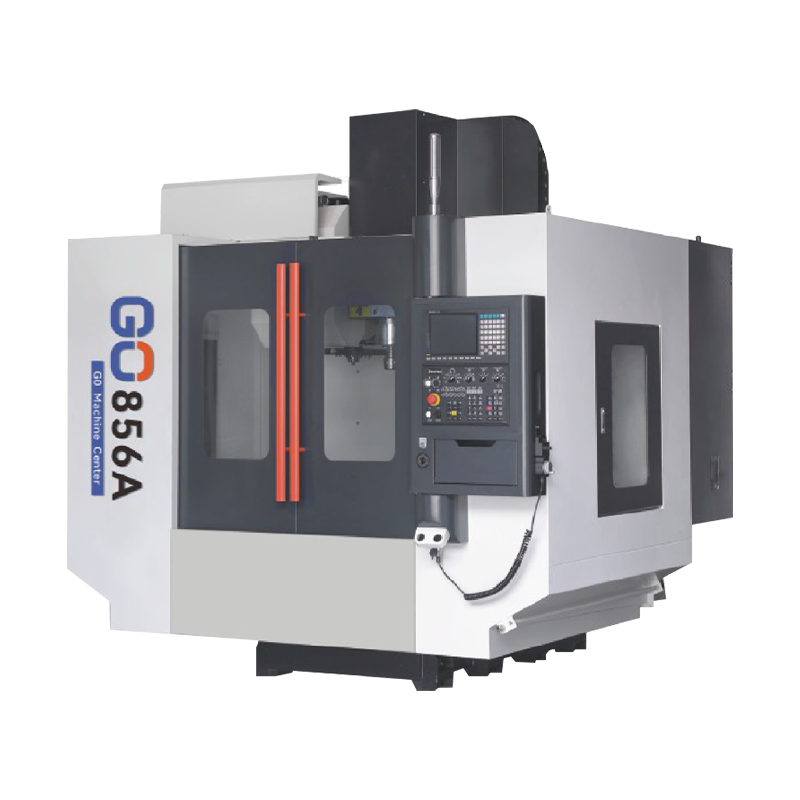 856A nagy teherbírású megmunkáló központ A dobozos oszlop és a teljes terhelésű támasz ellenáll a vibrációnak erős vágások során, míg az előfeszített vezércsavarok megőrzik merevségüket – érdemes összehasonlítani az alkatrészkeverékkel. Termék megtekintése →
Mikor fizeti meg magát egy öttengelyes gép?
Tegye félre a marketinget, és ellenőrizze saját alkatrészkeverékének gazdaságosságát. Két helyzet uralja a valódi vásárlási döntéseket:
A befektetés általában akkor térül meg
- Az alkatrészeket négy-hat felületet kell megmunkálni, és a beállítási idő meghaladja a ciklusidő 30%-át.
- A sarzsméretek kicsik és közepesek, így a beállítás csökkentése fontosabb, mint a nyers orsósebesség.
- A munkadarab anyaga elég drága ahhoz, hogy egy kiselejtezett alkatrész komoly pénzt jelentsen.
- A CAM rendszer már működik, így 5 tengelyes modul is hozzáadható szállítóváltás nélkül.
A befektetés általában nem térül meg, amikor
- A legtöbb alkatrész egyszerű 2,5D prizmatikus alakzat, amelyet nagy mennyiségben, 3 tengelyes vonalon állítanak elő.
- Az alkatrészek meghaladják a forgóasztal kapacitását, és teljesen más géposztályra lenne szükségük.
- Az üzlet nem rendelkezik CAM vagy utófeldolgozó képességgel, és nem tervezi programozók felvételét.
- Egy eszterga-maró központ kevesebb pénzért érné el ugyanezt az eredményt.
Mit kérdezzen meg a gyártótól, mielőtt aláírja
Az adattábla csak egy alkotóeleme a működő cellának. A beszállítónak három kérdésre kell meggyőzően válaszolnia: hogyan tesztelik a gépet a szállítás előtt, milyen gyorsan szállítják ki a pótalkatrészeket, és milyen képzésben részesülnek a telepítés után. A Ningbo Hongjia CNC Technology Co., Ltd. 2006 óta gyárt CNC fémforgácsoló berendezéseket, és minden megrendelést a vevő alkatrész-követelményei és átvételi tesztjei köré szervez – pontosan ez az a beszélgetés, amelyet egy komoly 5 tengelyes vásárlónak meg kell kezdenie a beszerzési megrendelés kibocsátása előtt.
Tekintse át a mérnöki hátteret és a gyári kapacitásunkat cégprofil , majd hasonlítsa össze megmunkálóközpontjainkat és eszterga-maró központjainkat az Ön által megmunkált alkatrészcsaládokkal.
Gyakorlati döntési ütemterv
Ha először értékel egy 5 tengelyes gépet, használja ezt a sorrendet ahelyett, hogy egy brosúrában bízna:
- Térképezze fel alkatrészcsaládját: az arcok száma, a tűréshatárok, az anyagok és az aktuális beállítási idők.
- A 3 2 és a teljes szimultán között dönts a felület geometriája alapján, ne a marketing alapján.
- A teljes rendszer költségvetése: gép, CAM, utófeldolgozó, szondázás, betanítás és kalibrálás.
- Készítsen próbavágást, és ellenőrizze, hogy pontosan mely tengelyek mozognak a valós program során.
- Az aláírás előtt ellenőrizze az átfutási időt, a pótalkatrészek elérhetőségét és a helyszíni támogatást.
Az öttengelyes gép nem egyetlen eszköz; ez egy programozási, szimulációs, munkatartási és szolgáltatási rendszer. Az alkatrészekhez illeszkedő konfiguráció – és egy gyártó, aki a szállítás után is elszámoltatható – az, ami a tőkeköltséget mérhető versenyelőnymé változtatja.
