


Ne habozzon kapcsolatba lépni, amikor szüksége van ránk!

 Otthon / Hír / Ipari hírek / Marás M/C Vásárlási útmutató: Géptípusok, legfontosabb jellemzők és kiválasztási tippek üzletek számára
Marás M/C Vásárlási útmutató: Géptípusok, legfontosabb jellemzők és kiválasztási tippek üzletek számára
 2026.10.07
 Ipari hírek
Mit csinál valójában egy marógép
Az m/c marás egy többfogú forgó maróval távolítja el az anyagot, miközben a munkadarab az asztalhoz rögzítve marad. Ez az egyetlen mondat választja el a marást az esztergálástól: esztergagépen az alkatrész forog, a szerszám pedig megáll; marógépen a szerszám megpördül, és az alkatrészt túladják rajta.
Ez a különbség dönti el, hogy az egyes gépek mit csinálnak jól. Mivel a marás egy megszakított vágás, és minden lapkaél csak egy fordulat erejéig van rögzítve, így kezeli a lapokat, hornyokat, zsebeket, vállakat, reteszhornyokat és kontúros felületeket. A kerek, axiálisan szimmetrikus részek továbbra is az esztergagéphez tartoznak.
A legtöbb modern gépet CNC vezérli három-öt tengelyen. A háromtengelyes modellek csak X, Y és Z irányban mozognak. A négy- és öttengelyes modellek egy vagy két forgótengelyt adnak hozzá, ami lehetővé teszi több felület megmunkálását egyetlen összeállításban, és eltávolítja az újrafogási hibákat a folyamatból.
Négy szerkezeti típus és az, amit mindegyik kezel
A löketek és a tengelyszámok összehasonlítása előtt állítsa be az orsó irányát. Meghatározza a forgácseltávolítást, azt, hogy a vágó hogyan éri el az alkatrészt, és hogy a vágás mekkora részét láthatja ténylegesen a kezelő.
| Írja be | Orsó | Tipikus munka | Fő korlátozás |
|---|---|---|---|
| Függőleges | Függőleges, Z axis downward | Arcok, zsebek, formafelületek, fúrás és menetfúrás | Forgácseltávolítás a mély üregekből |
| Vízszintes | Vízszintes | Hornyolásos, dobozos oldalfelületek, nehéz lerakás | A munkatartás és a megtekintés kevésbé kényelmes |
| Univerzális | Állítható vagy forgatható fej | Szögjellemzők, több arc egy beállításban | Kicsit alacsonyabb merevség, mint egy dedikált kivitelnél |
| Dupla oszlop | Függőleges, carried on a bridge | Nagy alkatrészek, nagy utazási távolságok | Alapterület és vételi költség |
A függőleges az alapértelmezett az általános munkához. A kezelő egyenesen a vágási zónába néz, a munkatartás egyszerű, és később a negyedik tengelyes forgóasztal is hozzáadható a gép átépítése nélkül. Ez a kombináció az oka annak, hogy egy függőleges megmunkálóközpont viseli a mindennapi marási terhelés nagy részét egy általános műhelyben.
 Függőleges Machining Centre A függőleges megmunkáló központ egy nagy teljesítményű CNC megmunkáló berendezés, amely alkalmas összetett alkatrészek precíziós megmunkálására. Nagy pontosságú C3 szintű labdát fogad el... Termék megtekintése →
Specifikációk, amelyek ténylegesen mozgatják az árat
Két gép ugyanazt az X-tengely mozgását tudja megadni, és még mindig kétszeresen különbözik az árban. A rés a főoldali utazási ábra alatt található. Egyenként ellenőrizze ezeket a pontokat:
- Asztalméret és használható út. Vonja le a satu, a rögzítőelemek és a forgóasztal által elfoglalt helyet. Egy 800 mm-es X löket 150 mm-es rögzítéssel nagyjából 650 mm-t hagy az alkatrész számára.
- Orsó kúpos és teljesítmény. A BT40 a legtöbb közepes terhelésű munkát lefedi. A BT50 és magasabb nyomatékok megfelelnek a nehéz acél leforgácsoláshoz.
- Orsó fordulatszám tartomány. A nagy végsebesség segíti a kis átmérőjű szerszámokat és az alumíniumot, de a nagyolási teljesítményt a tartomány alsó végén lévő nyomaték határozza meg.
- Gyorsmenet és vágási előtolás. A gyors sebesség csökkenti a levegővágási időt; a vágási előtolást a megadott vágási mélységben kell megadni, nem elkülönítve.
- Pozícionálási és ismétlődő pozicionálási pontosság. Ez két külön szám. Az ismétlési pontosság szabályozza a tétel konzisztenciáját; A pozicionálási pontosság határozza meg, hogy a szerszám milyen közelről éri el a programozott pontot.
- Szerszámtár kapacitása és csereidő. Egy kis tár gyakori leállásokat jelent, és a chipek közötti idő felhalmozódik a műszak során.
- CNC rendszer és vezérelt tengelyek. Elfogadáskor erősítse meg, hogy mely funkciók engedélyezettek, ahelyett, hogy elfogadná azt az ígéretet, hogy később hozzáadhatók.
- Forgácseltávolítás és hűtőfolyadék kezelése. Mély zsebekben és dörzsárazási munkákban a forgácsfelhalmozódás hamarabb okoz hibákat, mint a szerszámkopás.
Marás vagy esztergálás: Illessze a gépet az alkatrészhez
A vevők gyakran a már padlón lévő berendezéseket választják ki, nem pedig az előttük lévő geometria alapján. A gondolkodás biztonságosabb rendje a következő résszel kezdődik:
- A forgó alkatrészek, például a tengelyek, hüvelyek, karimák és szerelvények a leggyorsabban esztergagépen vagy vízszintes forgási középpont .
- A prizmatikus részek, mint a lemezek, házak, konzolok és formabetétek egy m/c maráshoz tartoznak.
- A mindkét tulajdonságot egyesítő alkatrészek, mint például a szeleptest mart alátétekkel, vagy két műveletet igényelnek, vagy egy lépést kell végrehajtani egy eszterga-maró platformon.
Ha ugyanannak a gépnek mindkét családot le kell fednie, a háromtengelyes függőleges maró a praktikusabb kiindulási pont. Ha a munkaterhelés nagyrészt tengely típusú gyártás, akkor az első malom vásárlás egyszerűen rossz vásárlási sorrend.
A hosszú távú pontosságot meghatározó alkatrészek
A kezdeti pontosság az összeszerelésből fakad. A pontosság öt év után maguktól az alkatrészektől származik. A kész felületre gyakorolt hatás alapján a következő elemeket érdemes megkérdezni a szállítótól:
- Orsó összeállítás. A csapágyak elrendezése, az előfeszítés és a termikus viselkedés dönti el, hogy a felület minősége a fordulatszám-tartomány tetején marad-e.
- Útmutatók. A dobozos utak ellenállnak a nagy vágási terhelésnek; A lineáris sínek gyorsabb zuhatagot tesznek lehetővé, és hosszabb tartási pontosságot tesznek lehetővé. A választásnak a vágás típusát kell követnie, nem pedig általános preferenciát.
- Golyós csavarok. Az előterhelési osztály és az elvezetés befolyásolja a holtjátékot, és azt, hogy a tengely milyen ismétlődően tér vissza a pozíciójába.
- Öntvények. A megfelelően öregített és nagylelkű arányú műgyanta-homok vas csillapítja a vibrációt. Egy könnyű ágy továbbítja, és az eredmény csattanónyomokként jelenik meg a munkadarabon.
- CNC rendszer. A vezérlés dönti el, hogy mely ciklusok állnak rendelkezésre, és hogyan lehet később a gépet meghosszabbítani.
Nagy, nehéz munkadaraboknál a szerkezet felfelé mozog egy híd típusú kialakításra, amelyben az orsót kereszttartón viszik, az asztal pedig fixen marad, így a gépnek nem kell mozgatnia az alkatrész tömegét.
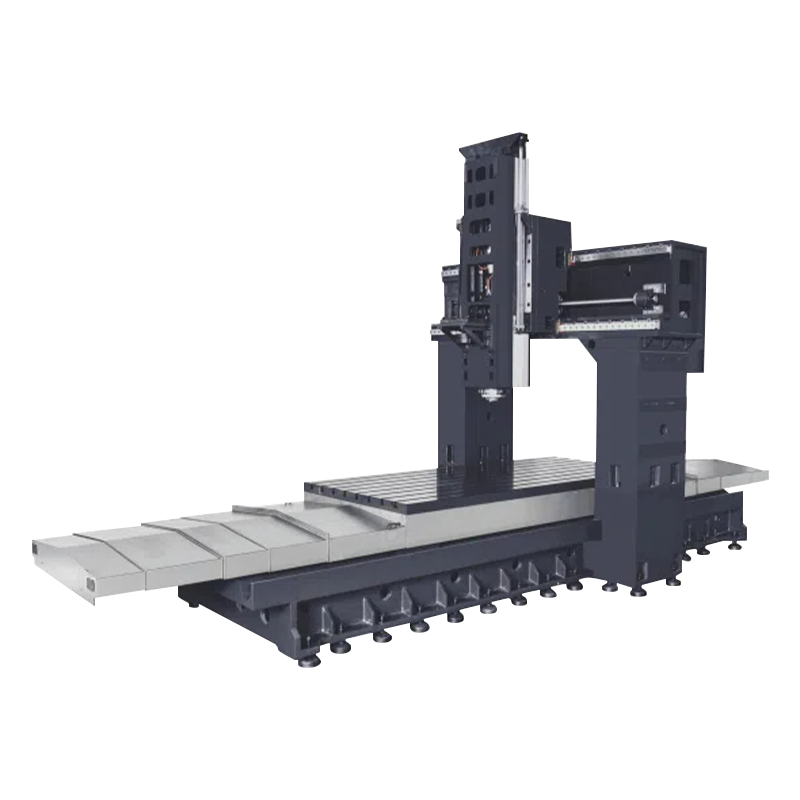 Kétoszlopos megmunkáló központ A fúró- és menetfúrógépek kiváló minőségű konfigurációkat használnak, mint például a „Gintech PMI”, „Shangyin HIWIN” vagy „THK” C3-as golyóscsavarok, P4-es csapágyak, „Speedcn” dire... Termék megtekintése →
Négy hiba, amit a vásárlók folyamatosan ismételnek
- Vásárlás egyedül utazás közben. Előfordulhat, hogy az a gép, amely a papírra illeszti az alkatrészt, nem illeszkedik a szerelvényhez, a forgóasztalhoz és a hűtőfolyadék-védőkhöz sem.
- Orsó kiválasztása végsebesség szerint. A 12 000-es fordulatszámú, alacsony nyomatékú orsó leáll a nehéz acélvágásban, míg egy lassabb, nyomatékosabb orsó panasz nélkül elvégzi ugyanazt a munkát.
- A forgács- és hűtőfolyadék-kezelés alábecsülése. A becsípődött forgácsok a következő menetben visszavágódnak, ami inkább rossz kivitelben és felgyorsult lapkakopásként jelenik meg, mint nyilvánvaló hibaként.
- Statikus geometriai eredmények elfogadása próbavágás nélkül. A geometriai ellenőrzések megerősítik az igazítást, de csak a saját anyagán az Ön saját paramétereivel végzett próbavágás igazolja, hogy a gép gyártási tűréshatárt fog tartani.
Ahol még mindig van értelme a hagyományos marásnak
Nem minden munkához kell CNC vezérlés. A karbantartó műhelyekben, egy darabból álló szerszámozási munka- és oktatási környezetben a kézi térdmaró forgatható fejjel és kézi adagolóval olcsóbb, gyorsabban beállítható, és könnyebben megközelíthető az új kezelő számára.
Az ebbe az osztályba tartozó univerzális emelőasztal-gép sík felületeket, szögletes felületeket, hornyokat és kulcshornyokat kezel. Nem egyezhet meg egy szervohajtású tengely megismételhetőségével, de ahol az igény soha nem követelte meg ezt az ismételhetőséget, ott a rés nem számít.
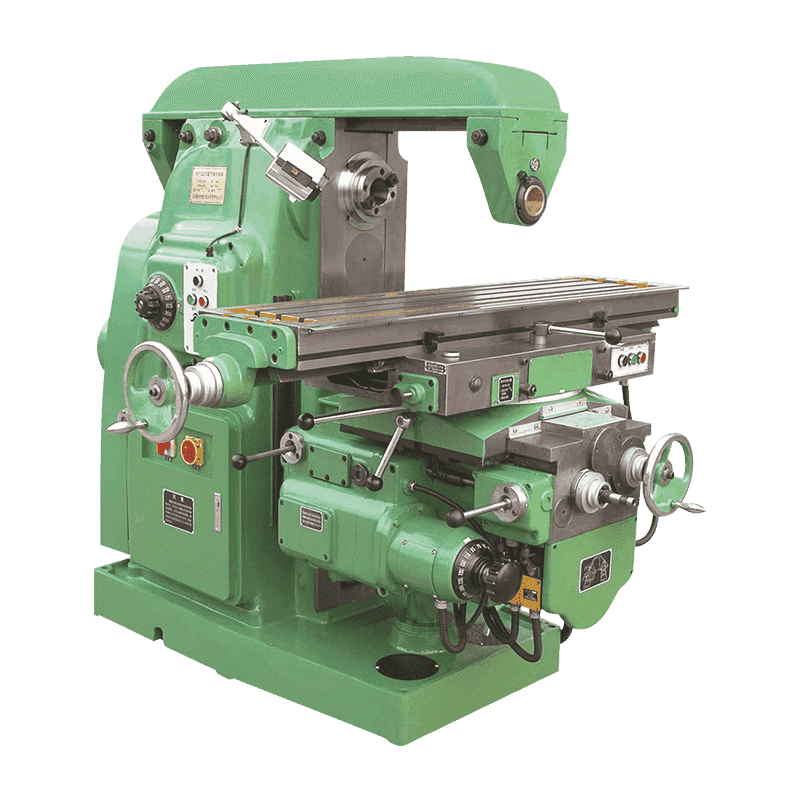 X6132 univerzális emelőasztalos marógép A termék bemutatása és felhasználása Ez a szerszámgép egyfajta erős fémvágó szerszámgép, a szerszámgép erős merevséggel, széles előtolási sebesség-tartománnyal rendelkezik, és... Termék megtekintése →
Átvételi tesztelés és napi gondozás
Futtassa az elfogadást a saját részein. A szállító által szállított próbadarabok hasznosak az összehasonlításhoz, de ritkán reprodukálják a valódi gyártás anyagát, rögzítését vagy tűréseit.
- Geometriai ellenőrzés. A kijelentkezés előtt ellenőrizze az egyenességet, a négyszögletességet és az orsó sugárirányú kifutását a közzétett adatokhoz képest.
- Próbavágás. Megmunkálja az anyagot a szokásos paraméterekkel, és mérje meg a kész felületet a rajzi tűréshez képest.
- Folyamatos futás. Futtasson le egy négy-nyolc órás ciklust, és figyelje az orsó hőmérsékletét, a tengelyeltolódást és az ismétlési pontosságot a műszakban.
- Napi rutin. Távolítsa el a forgácsot, ellenőrizze a kenést és ellenőrizze a hűtőfolyadék koncentrációját a napi első vágás előtt.
- Negyedéves ellenőrzés. Ellenőrizze a golyóscsavar holtjátékát és a vezetőpálya állapotát, és állítsa vízszintbe a gépet, ha az alap elmozdult.
Visszahozza a géphez a padlón
A marási m/c-t három dolog határozza meg: az alkatrészek geometriája, a valós mérettartomány, amelyet futtatni fog, és az egyes műszakokhoz szükséges szerszámok közötti termelékenység. Először rendezze ezeket, és a specifikációs lista nagyrészt megírja magát.
A Ningbo Hongjia CNC 2006 óta gyárt fémforgácsoló berendezéseket, amelynek katalógusa vízszintes eszterga- és maróközpontokat, függőleges esztergagépeket, maróközpontokat és hagyományos gépeket tartalmaz. A függőleges megmunkálóközpont az általános marási munka nagy részét, a kétoszlopos szerkezet a nagy alkatrészeket fedi le, az univerzális emelőasztalos maró pedig azt a hiányt tölti be, ahol egyáltalán nincs szükség CNC vezérlésre.
Ha szeretné, hogy a kiválasztott rajzok és tűréshatárok alapján ellenőrizzék a választékot, küldje el az alkatrész részleteit ahelyett, hogy egyedül böngésszen a katalógusban. A gyártási művelet hátterét a a Ningbo Hongjia CNC-ről oldal.
