


Egy eszterga megpörgeti a munkadarabot, miközben a vágószerszám előrehalad benne. A marógép ennek az ellenkezőjét teszi: a maró forog, miközben a munkadarab az asztalon marad. Ez az egyetlen kinematikai különbség befolyásolja a két géptípus szinte minden más kontrasztját – az általuk előállított formákat, az általuk végzett műveleteket, az általuk igényelt munkatartást és a körülöttük lévő gyártás tervezési módját.
Ha egy gépműhelyhez vagy egy gyártási részleghez vásárol CNC-berendezést, ez a megkülönböztetés legyen a kiindulópont. Válassza ki a megfelelő gépelvet, és a többi – az orsó fordulatszáma, a tengely mozgása, a szerszámok, az automatizálási lehetőségek – a helyére kerül az Ön által készített alkatrészek körül. Helytelenül válasszon, és a gép megküzd az alkatrészekkel, függetlenül attól, hogy milyen fejlett a vezérlőrendszere.
Ez az útmutató elmagyarázza a maró és az eszterga közötti különbséget a gyakorlati üzlethelyiség szemszögéből, beleértve a kulcsfontosságú összehasonlításokat, a tipikus alkalmazásokat és azt a kiválasztási logikát, amelyet a berendezések vásárlói ténylegesen használnak.
A működési elv: melyik alkatrész forog?
Esztergagépen a munkadarabot tokmányba, befogóba vagy középpontok közé szerelik. Az orsó forgácsolási sebességgel forgatja az alkatrészt, miközben egy toronyban vagy szerszámoszlopban tartott egypontos vágószerszám az X és Z tengelyek mentén mozog az anyag eltávolítására. Mivel maga az alkatrész forog, a szabványos esztergagépen előállított minden elem természetesen koncentrikus az orsó tengelyével. A tengelyek, karimák, menetes csapok, csapágyülések és szíjtárcsák mind ennek a forgó munkadarab-elvnek megfelelően készülnek.
Marógépen az elrendezés fordított. A munkadarab a gépasztalhoz van rögzítve, és egy forgó többpontos maró több tengelyen mozog rajta – általában X, Y és Z tengelyeken, további forgótengelyekkel a fejlettebb megmunkálóközpontokon. Mivel a munkadarab nem forog, a szerszám bármely irányból megközelítheti, és lapos felületeket, hornyokat, zsebeket, szögletes jellemzőket és összetett háromdimenziós kontúrokat hozhat létre.
A gyakorlati következmény egyszerű: az eszterga egy forgástengely körül szimmetriát hoz létre, míg a maró síkra és nullapontokra hivatkozó jellemzőket hoz létre. A kerek részek ezért esztergáltak; tömb alakú vagy lemez alakú részeket marnak.
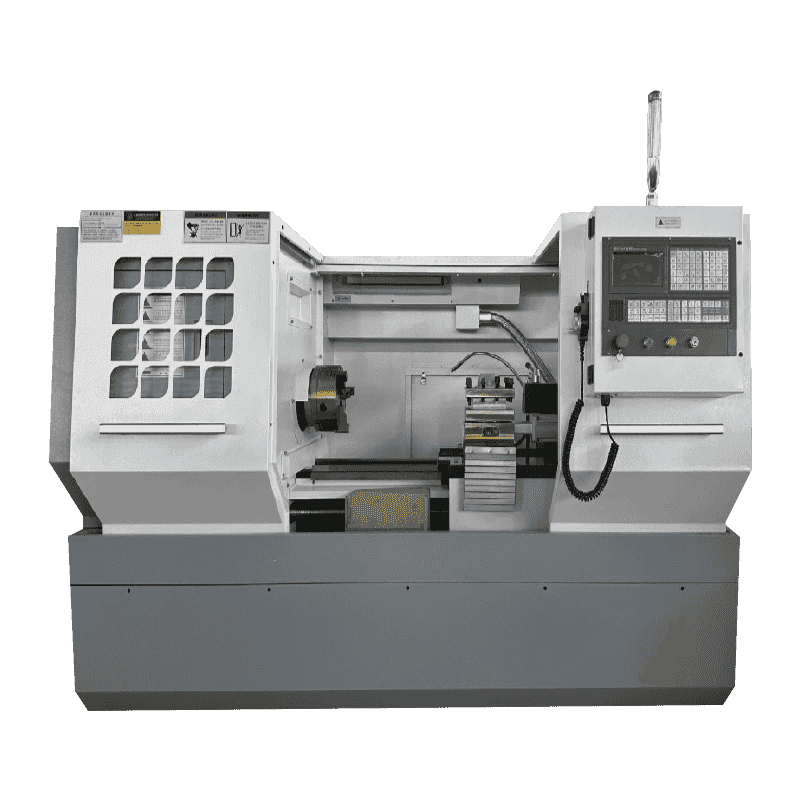 CK6140 nagy pontosságú CNC vízszintes eszterga tengely és tárcsa megmunkálásához Ez az eszterga ideális kerek, szimmetrikus alkatrészekhez, például tengelyekhez és tárcsákhoz. Lézerrel ellenőrzött tengelypontossága és merev öntöttágya stabil pontosságot biztosít, így praktikus választás, amikor az esztergálási műveletek uralják a munkafolyamatot. Termék megtekintése →
Malom vs esztergagép: A legfontosabb különbségek egy pillantásra
Az alábbi táblázat összehasonlítja a két gépet egymás mellett, így a működési kontraszt könnyen értékelhető.
| Összehasonlítási pont | Esztergagép | Marógép |
|---|---|---|
| Elsődleges mozgás | A munkadarab forog | A vágószerszám forog |
| Szerszám típusa | Egypontos vágószerszám | Többpontos forgó vágó |
| Tipikus alkatrészgeometria | Kerek és tengelyszimmetrikus | Prizmás lapos felületekkel és lyukakkal |
| Közös műveletek | Esztergálás, homlokozás, menetvágás, fúrás, hornyolás | Síkmarás, végmarás, fúrás, menetfúrás, kontúrozás |
| Munkatartás | Tokmány, tokmány, központok | Gépi satu, bilincsek, szerelvények |
| A legalkalmasabb | Tengelyek, perselyek, tárcsák, karimák, gyűrűk | Tartók, házak, formák, elosztók, lemezek |
Alkatrészgeometria: Kerek alkatrészek kontra prizmatikus alkatrészek
Ha egy munkadarabnak van forgástengelye, és tokmányban tartható, az szinte mindig esztergamunkáról van szó. A motortengelyek, hajtótárcsák, perselyek, hidraulikus szerelvények, menetes rudak és szelepszárak hatékonyan készülnek CNC esztergagépeken és esztergaközpontokon. A forgó munkadarab megőrzi az erős koncentrikusságot az összes esztergált átmérő között, és az egypontos esztergálás sima, egyenletes felületet eredményez, amelyet nehéz bármilyen más forgácsolási eljárással összehozni.
A marógépek akkor veszik át az irányítást, ha az alkatrész sík felületekből, pontos furatmintázatokból, hornyokból, szögekből vagy zárt üregekből áll. Tipikus marási munkadarabok a sebességváltóházak, a gépalapok, az elosztólemezek, a formabetétek és az elektronikai burkolatok. Az automatikus szerszámcserélővel ellátott függőleges megmunkálóközpont képes ezeket a jellemzőket kimarni, furatokat fúrni és menetfúrni, és egyetlen befogással befejezni az alkatrészt, ami csökkenti a beállítási időt és elkerüli a tűréshalmozódást.
 1165A nagy sebességű, nagy teherbírású függőleges megmunkáló központ Ez a megmunkáló központ nagy sebességet és pontosságot kínál sík felületekhez, furatmintázatokhoz, hornyokhoz és üregekhez. Az automatikus szerszámcserélő és a merev szerkezet támogatja a marást, fúrást és menetfúrást egy összeállításban, csökkentve a ciklusidőt. Termék megtekintése →
Egyes részek átlépik a határt. Például egy reteszhornyú tengelyt először az átmérőjére esztergálnak, majd egy maróra szerelik fel a horonyhoz. Amikor ez a minta megjelenik a rendelési mixben, mindkét géptípus birtoklása válik a praktikus megoldássá.
Műveletek és gyakorlati termelési különbségek
Minden géptípusnak megvan a saját szabványos működési tartománya. Ezek ismerete segít abban, hogy a felszerelést az Ön által meghirdetett munkákhoz igazítsa.
Mageszterga műveletek
- Esztergálás – forgó munkadarab külső átmérőjének megmunkálása a hossza mentén
- Burkolat – az orsó tengelyére merőleges lapos végfelület kialakítása
- Menetvágás – belső vagy külső menetek vágása egypontos szerszámmal
- Fúrás — meglévő furatok nagyítása és befejezése egypontos szerszámmal
- Hornyolás és elválasztás – keskeny bemélyedések kivágása vagy kész alkatrészek leválasztása a rúdról
Magmarási műveletek
- Homlokmarás – sík felületek létrehozása egy forgó marólap segítségével
- Végmarás – hornyok, profilok, zsebek és vállak vágása a maró oldalsó éleivel
- Fúrás – furatok előállítása forgó csavart fúróval, kézzel vagy szerszámcserélőn keresztül
- Menetfúrás — belső menetek vágása forgó gépi menetfúróval
- Kontúrozás – két- és háromdimenziós profilok készítése többtengelyes előtoláson keresztül
A precíziós viselkedés is eltérő. Az esztergagépek a gömbölyűségben és a koncentrikusságban jeleskednek, mivel minden esztergált átmérő az alkatrész egyetlen elforgatásával jön létre. A marógépek kitűnnek a síkságban, a négyszögletességben és a furatpozíció pontosságában, mivel ezekre a jellemzőkre a gép rögzített módjairól van szó, nem pedig egy forgó orsótengelyről.
Hogyan válasszunk a maró és az eszterga között
Használja a következő döntési logikát sorrendben a felszereléslista megtervezésekor.
- Kezdje az alkatrész geometriájával. A forgásszimmetrikus alkatrész az esztergagéphez tartozik; a megmunkált felületű és furatú blokk, lemez vagy konzol a malomhoz tartozik.
- Határozza meg a kritikus dimenziókat. Ha a fő tűrések az átmérőkre, a menetekre és a középvonalra merőleges felületekre vonatkoznak, válasszon esztergagépet. Ha sík felületeken, réseken és furatmintázatokon vannak, válasszon marót.
- Vegye figyelembe a tétel méretét és a ciklusidőt. A CNC esztergagép nagyon hatékony a kerek nyersdarabok nagy volumenű esztergálására, míg a megmunkálóközpont olyan tételekhez alkalmas, amelyek több műveletet kombinálnak különböző felületeken egy rögzítésben.
- Értékelje a másodlagos műveleteket. Ha a legtöbb alkatrésznek esztergálásra és marásra is szüksége van, tervezzen kétgépes munkafolyamatot, vagy nézzen meg egy esztergamaró központot.
- Ellenőrizze a munkadarab méretét és súlyát. A nagy átmérőjű, rövid alkatrészek gyakran könnyebben megmunkálhatók függőleges esztergagépen, míg a hosszú tengelyek jobbak a vízszintes esztergaközpontokon.
A gép tájolása is számít. Ha az alkatrészek nagy átmérőjűek és rövidek, a függőleges eszterga okosabb választás lehet, mint egy vízszintes gép. Összehasonlításunk függőleges eszterga vs vízszintes eszterga gyakorlati szempontból magyarázza ezt a döntést.
Ha mindkettőre szüksége van: Készítsen kiegyensúlyozott gépi mixet
A gyakorlatban egy modern gépműhely ritkán választ a malom és az eszterga között – a legsokoldalúbb műhelyek mindkettőt telepítik. Egy tipikus munkafolyamat kör alakú nyersdarabokat küld egy vízszintes esztergaközpontba külső és belső átmérőjű esztergáláshoz, majd az alkatrészt egy függőleges megmunkálóközpontba mozgatja homlokmaráshoz, fúráshoz és a rögzítőelemek menetfúrásához. Ez a két géptípus kiegészíti egymást, és együtt lehetővé teszik, hogy egy bolt sokkal szélesebb körű gyártási munkákat idézzen.
Ha még nem ismeri a folyamatot, először tekintse át az alapokat. Útmutatónk a CNC esztergálás és marás technológia mindkét folyamat mögött felvázolja az alapvető műveleteket, a gépszerkezeteket és a munkadarab-kategóriákat.
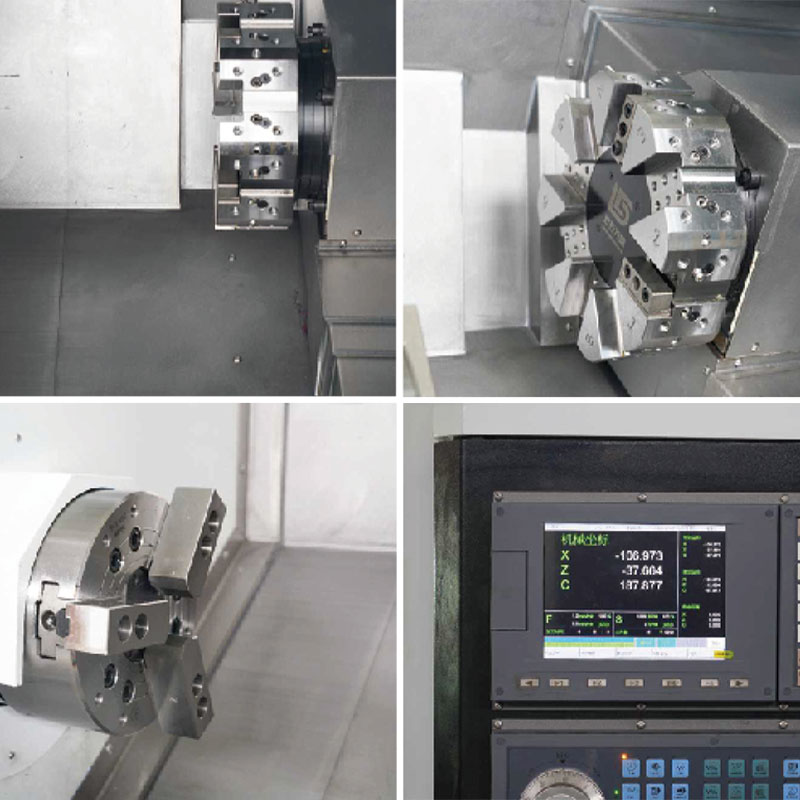 NC-106 vízszintes esztergaközpont marási lehetőségekkel Ez az esztergaközpont egyesíti az esztergálást fúrással, fúrással és marással, csökkentve a munkadarab átvitelét. Nagy teherbírású öntöttágya és szervovezérlése megőrzi a pontosságot, így alkalmas összetett alkatrészekhez az igényes iparágakban. Termék megtekintése →
A lényeg
A maró és az eszterga közötti különbség attól függ, hogy melyik alkatrész biztosítja a vágási mozgást. Amikor a munkadarab forog és a szerszám viszonylag rögzített marad, az eszterga. Amikor a maró forog és a munkadarab be van szorítva, az egy maró. Először válasszon az alkatrész geometriájának megfelelően: a kerek és szimmetrikus részek az esztergálás felé mutatnak; lapos, tömbös vagy lyukas részek a marás felé mutatnak. Ha a gyártási mix mindkettőt tartalmazza – a megmunkálás általános helyzetét –, az esztergaközpontok és a megmunkálóközpontok egymás melletti működését tervezik, és az egyes gépek méretét, teljesítményét és konfigurációját hozzá kell igazítani a gyártandó munkadarabokhoz.


